English
 中国
黑粉作为锂电池回收产业链中的核心中间产物,其战略价值日益凸显。黑粉是废旧锂电池经过放电、拆解、破碎及物理分选后获得的富含镍、钴、锰、锂等关键金属的黑色粉末状材料,是湿法冶金制备电池级金属盐及三元前驱体的核心原料。
黑粉回收
锂电池的“黑色黄金”
黑粉作为锂电池回收产业链中的核心中间产物,其战略价值日益凸显。黑粉是废旧锂电池经过放电、拆解、破碎及物理分选后获得的富含镍、钴、锰、锂等关键金属的黑色粉末状材料,是湿法冶金制备电池级金属盐及三元前驱体的核心原料。
引言
黑粉作为锂电池回收产业链中的核心中间产物,其战略价值日益凸显。
黑粉是废旧锂电池经过放电、拆解、破碎及物理分选后
获得的富含镍、钴、锰、锂等关键金属的黑色粉末状材料,
是湿法冶金制备电池级金属盐及三元前驱体的核心原料。
当前行业主流采用"机械破碎分选+湿法冶金"组合工艺,
黑粉的品质直接决定后续湿法冶炼的效率与再生材料的纯度。
在黑粉制备的前端工序中,机械剥离与粉碎的均匀性、
筛分精度、以及有机残留物的定量监控,
成为影响黑粉纯度与回收经济性的关键控制点。
正因如此,从源头把控黑粉质量,是降低后端成本、
提升再生材料竞争力的必由之路。
一韦仪器 · 黑粉回收全流程解决方案
针对废旧锂电池正极黑粉回收,
我们提供从机械剥离粉碎 → 粒度筛分控制 →
有机污染物定量分析的全流程仪器方案,
助力企业:
✅ 提升黑粉纯度
✅ 降低湿法冶炼除杂成本
✅ 建立标准化质控体系
⚙️ 第一步:机械剥离与精细粉碎
废旧锂电池正极片经放电拆解后,
需通过机械力将正极活性物质从铝箔集流体上高效剥离,
并将极片粉碎至适宜湿法浸出的粒度范围。
一韦仪器颚式粉碎机:
采用特殊耐磨材质,可从容应对正极材料的高硬度。
精细粉碎环节:
一韦仪器 IM600高能球磨仪、ZM500超离心粉碎机
可将黑粉粉碎至微米级,有效提升后续酸浸出效率。
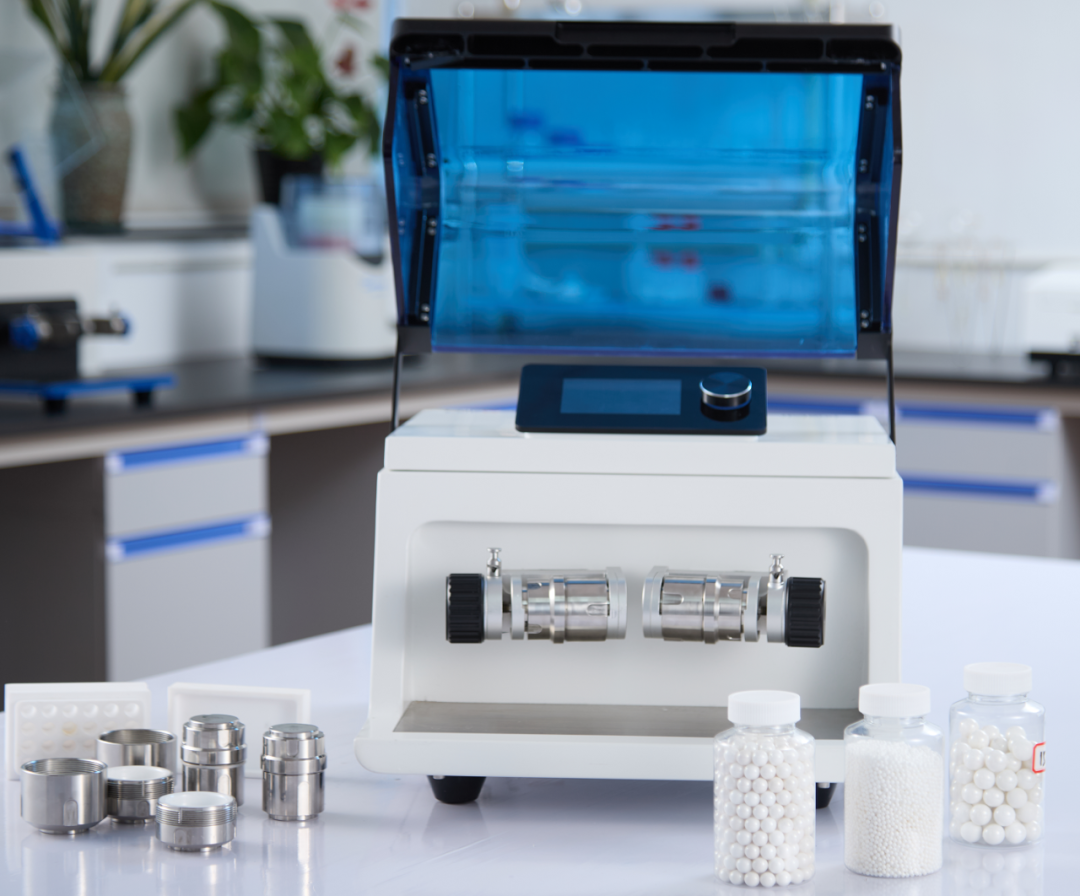
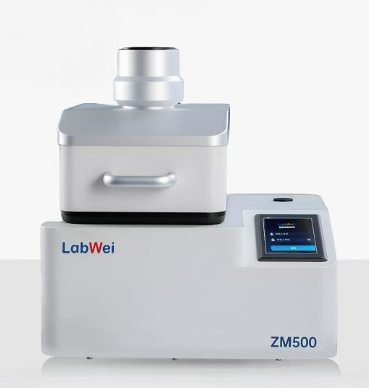
IM600&ZM500
💡 关键控制要点
机械剥离必须确保正极材料与铝箔有效分离,
减少铝杂质进入黑粉
铝含量过高会显著增加湿法冶炼除杂成本。
粉碎粒度直接影响水浸与酸浸的速率及金属回收率,
需根据后续工艺精准调控。
一韦粉碎机提供 氧化锆、玛瑙 等研磨腔体,
有效避免粉碎过程中引入铁、铜等外来金属污染。
📊 第二步:筛分与除杂
黑粉中混入的夹杂物及粒度不均问题,
会严重影响湿法冶炼的浸出效率与产品纯度。
一韦 ES200 振筛仪 配合不同孔径筛网,
可精准控制黑粉粒度分布,
确保湿法浸出均匀性,为后续除杂奠定基础。
🧪 第三步:水浸出性 TOC 测定 —— 不容忽视的质控指标
在黑粉进入湿法冶炼之前,
水浸出性总有机碳(TOC) 是评估黑粉中
有机残留物(如粘结剂、电解液分解物)的关键指标。
过高的有机碳含量会带来“三连击”:
💸 消耗湿法冶炼中的氧化剂与还原剂,增加化学试剂成本;
🔗 在浸出液中形成有机络合物,干扰金属离子的萃取分离;
🎨 导致后续结晶工序产品色度超标,影响品质。
一韦仪器 TOC 分析仪优势
采用 高温催化燃烧法,
配合非色散红外检测(NDIR),
检测范围宽广,
可满足黑粉浸出液从低背景值到高污染负荷的全量程测定需求。
设备配备 自动进样器 与 自动酸化吹扫功能,
可实现水浸出液中无机碳(IC)与总有机碳(TOC)的自动区分,
大幅减少人工干预,提高数据可靠性。
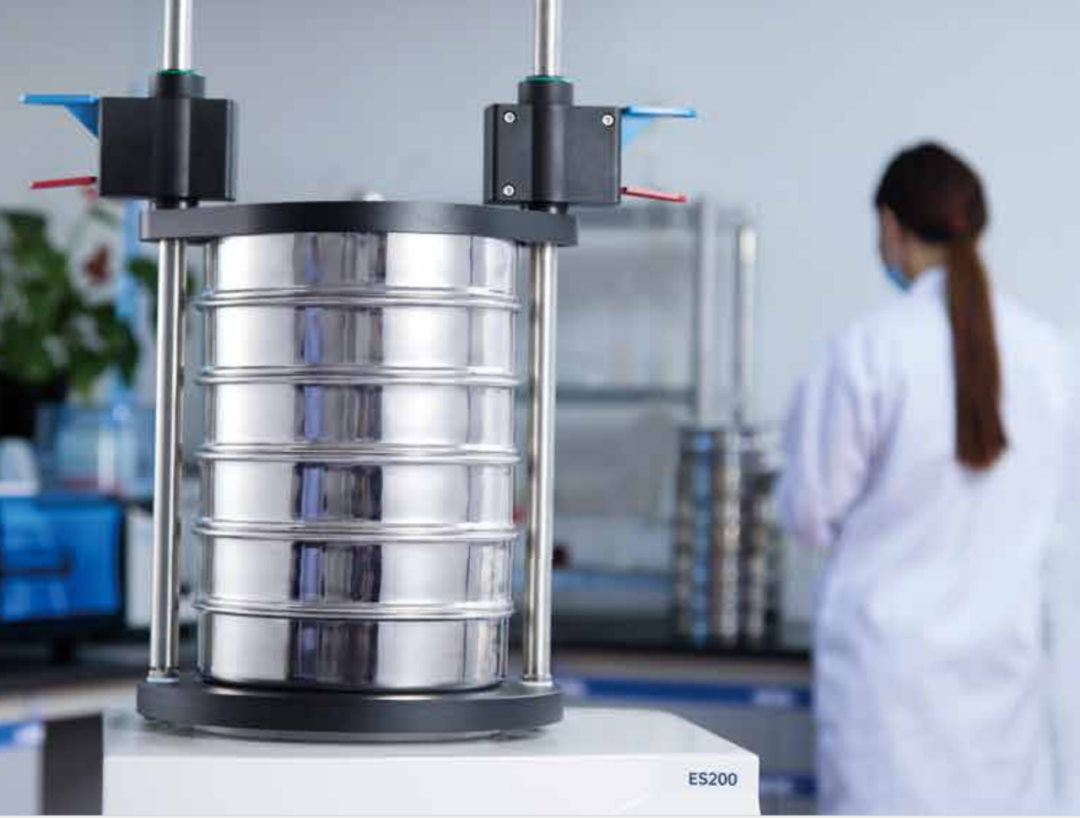
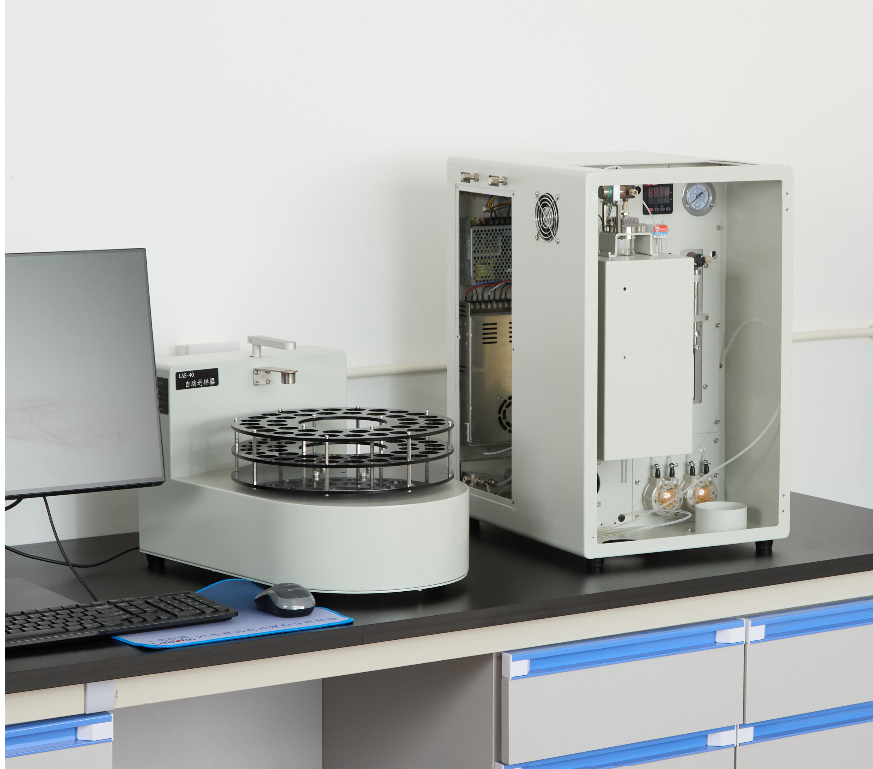
ES200&TOC-6200
? 常见问题 FAQ
Q1:一韦仪器是否提供黑粉回收产线的整体解决方案?
A:一韦仪器不仅提供粉碎机、筛分仪、TOC分析仪等核心设备,
还可根据客户产能规模与工艺路线,
提供从前端预处理到质量控制的集成化解决方案,
包括设备选型、工艺参数优化、分析方法开发及人员培训服务,
助力客户快速建立标准化黑粉制备与质控体系。
Q2:黑粉粉碎过程中如何避免金属污染?
A:一韦仪器针对锂电池回收场景,
提供陶瓷、氧化锆、玛瑙等多种材质研磨腔体与特种合金刀具选项,
有效避免传统不锈钢设备在粉碎高硬度材料时产生的铁、铬等污染。
Q3:为何黑粉回收要测水浸出性 TOC?
A:黑粉中残留的粘结剂等有机物,
如果在后续的湿法冶炼或高温处理环节中失控,
不仅可能引发安全问题,
还会严重影响最终产出的镍、钴、锂盐等产品的纯度与品级。
测定 TOC 即是给安全与品质上“双保险”。
结语
从机械剥离到精细粉碎,
从粒度筛分到有机碳精准监测
一韦仪器为黑粉回收的每一道前端工序
提供可靠的分析工具与质控手段。
让每一克“黑色黄金”物尽其用,
让新能源循环经济更纯净、更高效。